
Việc tăng sản lượng chỉ có giá trị khi chất lượng màng và sự ổn định sản xuất được kiểm soát tốt. Đối với các nhà sản xuất màng thổi LLDPE, hiện tượng sần sùi bề mặt (sharkskin), cặn bám dai dẳng ở mép khuôn và việc vệ sinh thường xuyên có thể hạn chế năng suất đạt được từ tốc độ ép đùn cao hơn.
Để giảm thiểu hiện tượng tích tụ vật liệu trên khuôn và nứt vỡ do nóng chảy, trước tiên cần xác định rõ các khuyết tật, sau đó xem xét lại đặc tính lưu biến của nhựa, tình trạng khuôn, nhiệt độ nóng chảy, công thức và năng suất. Một chất hỗ trợ xử lý polymer được lựa chọn phù hợp có thể giúp ích khi sự không ổn định của dòng chảy nóng chảy hoặc tương tác giữa polymer và kim loại góp phần gây ra vấn đề, nhưng nó không thể thay thế việc bảo trì thiết bị hoặc khắc phục sự xuống cấp do nhiệt.
Hướng dẫn này giải thích cách xác định các nguyên nhân có thể xảy ra, so sánh các phương pháp khắc phục và đánh giá.Giải pháp PPA không chứa PFAStrong điều kiện liên quan đến sản xuất.
Tại sao sản lượng ép đùn cao hơn lại có thể làm tăng các vấn đề trong quá trình gia công?
Khi các thông số về nhựa, hình dạng khuôn và nhiệt độ nóng chảy được giữ ở mức tương đối ổn định, việc tăng sản lượng ép đùn thường làm tăng vận tốc dòng chảy và tốc độ biến dạng qua khuôn. Điều này có thể làm tăng ứng suất dòng chảy và đẩy chất nóng chảy ra khỏi phạm vi xử lý ổn định của nó.
Tuy nhiên, sản lượng đùn và tốc độ kéo không thể hoán đổi cho nhau.
Việc tăng tốc độ kéo màng ở mức sản lượng ép đùn không đổi chủ yếu làm thay đổi độ co rút và độ dày của màng; nó không nhất thiết làm tăng lưu lượng chảy qua khuôn. Do đó, khi khắc phục sự cố, cần ghi lại sản lượng tính bằng kg/h riêng biệt với tốc độ kéo màng tính bằng m/min.
Sản lượng cao hơn có thể làm trầm trọng thêm các vấn đề về dòng chảy hoặc lắng đọng hiện có, nhưng hiện tượng nứt vỡ do nóng chảy và tích tụ khuôn không nên được coi là các giai đoạn kế tiếp nhau của cùng một sự cố.
Hiện tượng nứt vỡ do nóng chảy và tích tụ vật liệu trên khuôn: Sự khác biệt là gì?
Da cá mập: Biến dạng bề mặt tinh tế
Hiện tượng sần sùi bề mặt (Sharkskin) thường xuất hiện dưới dạng các vết nhám mịn, lặp đi lặp lại trên bề mặt sản phẩm đùn. Nó liên quan đến sự biến dạng nhanh và ứng suất kéo gần cửa ra của khuôn khi lớp bề mặt tăng tốc từ dòng chảy bị hạn chế bên trong khuôn vào sản phẩm đùn đang thoát ra.
Thời điểm bắt đầu quá trình này phụ thuộc vào tính chất lưu biến của nhựa, nhiệt độ, hình dạng khuôn và các điều kiện biên.
Nứt vỡ nóng chảy nghiêm trọng: Sự mất ổn định dòng chảy nghiêm trọng hơn
Hiện tượng nứt vỡ lớn ở sản phẩm nóng chảy liên quan đến sự biến dạng quy mô lớn của sản phẩm đùn và có thể phát sinh từ sự bất ổn định bên trong khuôn hoặc vùng cửa vào của khuôn.
Đây không chỉ đơn thuần là giai đoạn muộn không thể tránh khỏi của hiện tượng da cá mập. Cơ chế chủ đạo và biện pháp khắc phục hiệu quả có thể khác nhau.
Tích tụ vật liệu tại mép khuôn: Sự tích tụ vật liệu ở mép khuôn
Hiện tượng tích tụ vật liệu gần cửa ra của khuôn, thường được gọi là chảy tràn khuôn, là sự tích tụ vật liệu gần đó. Các nguyên nhân có thể bao gồm các thành phần trong công thức chế tạo, sản phẩm phân hủy, điều kiện dòng chảy cục bộ và tình trạng bề mặt khuôn.
Các cặn lắng có thể đổi màu, phát triển hoặc bong ra trong lớp màng. Hiện tượng này có thể xảy ra có hoặc không kèm theo vết nứt nóng chảy có thể nhìn thấy.
Ý nghĩa thực tiễn: bề mặt màng phim mịn hơn không tự nó chứng minh rằng hiện tượng tích tụ cặn đã được giải quyết. Cần theo dõi cả hai yếu tố riêng biệt.
Nhóm thi công ép đùn nên kiểm tra những gì đầu tiên?
1. Tính chất lưu biến của nhựa và thành phần hỗn hợp
Loại LLDPE, chỉ số nóng chảy, phân bố khối lượng phân tử, loại monome và thành phần hỗn hợp đều ảnh hưởng đến phạm vi xử lý.
Những thay đổi về hàm lượng LDPE, loại mLLDPE, vật liệu tái chế hoặc nhà cung cấp có thể làm thay đổi đặc tính dòng chảy ngay cả khi chỉ số nóng chảy danh nghĩa có vẻ tương tự. Chỉ số nóng chảy đơn thuần không thể mô tả đầy đủ hiệu suất ép đùn ở tốc độ cắt cao.
Hãy so sánh công thức hiện tại với công thức sản xuất ổn định gần nhất trước khi lựa chọn giải pháp phụ gia.
2. Điều kiện khuôn và các hạn chế về dòng chảy
Kiểm tra mép khuôn, độ đồng đều của khe hở khuôn, bề mặt dòng chảy, lưới lọc và các bộ phận lọc.
Sự nhiễm bẩn, bề mặt bị hư hại, cặn bám hoặc sự gia tăng sức cản của lưới lọc có thể tạo ra ứng suất cục bộ hoặc áp suất không ổn định. Ghi lại vị trí đo áp suất: sự tăng áp suất ở phía thượng nguồn của lưới lọc bị tắc không giống với sự thay đổi áp suất liên quan đến khuôn đúc.
PPA sẽ không sửa chữa chip bị hỏng hoặc loại bỏ nguyên nhân gây ô nhiễm dai dẳng.
3. Nhiệt độ nóng chảy thực tế và lịch sử nhiệt
Việc tăng nhiệt độ nóng chảy một cách có kiểm soát có thể làm giảm độ nhớt và trì hoãn một số bất ổn bề mặt. Tuy nhiên, nhiệt độ cao hơn cũng có thể làm tăng nguy cơ phân hủy hoặc làm thay đổi quá trình làm mát và ổn định của bọt khí.
Kiểm tra nhiệt độ nóng chảy thực tế nếu có thiết bị đo, thay vì chỉ dựa vào các điểm đặt trên thùng chứa. Xem xét thời gian lưu, các vùng bị ứ đọng và lịch sử tắt máy khi hiện tượng đổi màu hoặc đóng cặn cho thấy sự suy giảm nhiệt.
4. Các chất phụ gia và sự tương tác giữa chúng
Các chất làm trơn, hạt chống vón cục, chất tạo màu, chất độn và các thành phần khác có thể ảnh hưởng đến sự phân tán, độ chảy, đặc tính bề mặt hoặc phản ứng PPA.
Đánh giá chất hỗ trợ xử lý trong công thức sản xuất dự kiến. Kết quả thu được với nhựa nguyên chất có thể không áp dụng trực tiếp cho màng có màu, màng tái chế hoặc màng nhiều lớp.
5. Sản lượng và điều kiện vận hành
Ghi lại sản lượng đùn, tốc độ trục vít, khe hở khuôn, đường kính khuôn, nhiệt độ nóng chảy, áp suất, tỷ lệ lớp và độ dày màng.
Đối với các dây chuyền nhiều lớp, hãy ghi lại sản lượng và liều lượng chất phụ gia theo từng máy đùn. Những chi tiết này giúp phân biệt vấn đề về công thức với sự thay đổi trong phân bố dòng chảy hoặc điều kiện vận hành.
Các phương pháp phổ biến để giảm hiện tượng nứt vỡ do nóng chảy và tích tụ vật liệu trên khuôn
| Tiếp cận | Trong trường hợp có thể hữu ích | Hạn chế quan trọng |
| Điều chỉnh nhiệt độ nóng chảy | Có thể làm giảm độ nhớt và trì hoãn một số hiện tượng mất ổn định dòng chảy. | Nhiệt độ quá cao có thể làm tăng sự xuống cấp và ảnh hưởng đến quá trình làm mát. |
| Giảm sản lượng ép đùn | Có thể làm giảm ứng suất dòng chảy và giúp xác định giới hạn liên quan đến lưu lượng. | Làm giảm năng suất và có thể không giải quyết được nguyên nhân gốc rễ. |
| Thay đổi tỷ lệ nhựa hoặc hỗn hợp. | Có thể mở rộng phạm vi xử lý ổn định. | Có thể ảnh hưởng đến cơ khí, khả năng làm kín, quang học và chi phí. |
| Vệ sinh hoặc bảo dưỡng hệ thống khuôn và lọc. | Giải quyết các vấn đề về ô nhiễm, cặn bám và các hạn chế liên quan đến thiết bị. | Hiện tượng đóng cặn có thể tái diễn nếu nguyên nhân do công thức hoặc nhiệt độ vẫn còn tồn tại. |
| Kiểm tra bao bì phụ gia | Có thể xác định các thành phần không tương thích, phân tán kém hoặc tạo cặn. | Việc thay đổi đòi hỏi phải xác nhận lại các đặc tính của phim cuối cùng. |
| Đánh giá chất hỗ trợ xử lý polyme | Có thể giúp kiểm soát hiện tượng nứt vỡ do nóng chảy và một số vấn đề tích tụ khuôn đúc. | Cần có thành phần hóa học, liều lượng và điều kiện thử nghiệm phù hợp. |
Hãy lựa chọn biện pháp khắc phục phù hợp với khuyết điểm quan sát được. Tăng liều lượng PPA không phải là giải pháp đáng tin cậy cho mọi trường hợp tăng áp suất hoặc đóng cặn trên khuôn.
Làm thế nào PPA không chứa PFAS có thể hỗ trợ quá trình ép đùn màng thổi?
Tùy thuộc vào thành phần hóa học, chất hỗ trợ xử lý polymer không chứa PFAS có thể ảnh hưởng đến tương tác giữa polymer và kim loại cũng như hành vi chảy nóng chảy.
Trong một công thức phù hợp, điều này có thể hữu ích:
• Khắc phục các vết nứt nóng chảy hiện có hoặc trì hoãn sự xuất hiện của chúng khi sản lượng tăng lên.
• Giảm áp suất khuôn dưới điều kiện so sánh được kiểm soát.
• Hạn chế sự tích tụ một số loại vật liệu ở mép khuôn.
• Hỗ trợ phạm vi ép đùn ổn định rộng hơn.
Những kết quả này không tự động xảy ra hoặc giống hệt nhau giữa các công nghệ không chứa PFAS.
Một số hệ thống cần thời gian ổn định trước khi đạt được phản ứng ổn định. Thành phần nhựa, việc sử dụng PPA trước đó, liều lượng, lịch sử khuôn và điều kiện xử lý có thể ảnh hưởng đến thời gian cần thiết.
Một đánh giá có ý nghĩa cần phân biệt hành vi trong giai đoạn huấn luyện ban đầu với hiệu suất ở trạng thái ổn định.
Một quy trình thử nghiệm và chuyển đổi PPA không chứa PFAS thực tiễn
Bước 1: Thiết lập một mốc cơ sở có thể đo lường được
Ghi lại thành phần hỗn hợp nhựa, cấu trúc lớp, loại PPA hiện tại, liều lượng theo từng lớp, sản lượng, nhiệt độ nóng chảy, áp suất và độ dày màng.
Ghi nhận hiện tượng nứt vỡ do nóng chảy bằng phương pháp kiểm tra nhất quán. Ghi chép riêng các cặn bám trên mép khuôn, bao gồm vị trí, hình dạng và thời gian kể từ lần làm sạch cuối cùng.
Bước 2: Thống nhất quy trình chuyển đổi
Dư lượng fluoropolymer PPA hoặc chất hỗ trợ xử lý khác có thể ảnh hưởng đến kết quả thử nghiệm ban đầu.
Kiểm tra lượng nguyên liệu còn sót lại từ máy đùn, khuôn ép, bộ cấp liệu và dòng tái chế. Sử dụng quy trình chuyển đổi hoặc làm sạch đã được nhà cung cấp thống nhất, phù hợp với thiết bị và công thức sản phẩm.
Đừng cho rằng một bộ phim có hình ảnh rõ nét ngay sau khi chuyển đổi chứng tỏ hiệu suất hoạt động độc lập của PPA mới.
Bước 3: Giới thiệu liều dùng thử được khuyến nghị
Sử dụng mức độ đánh giá cụ thể cho từng sản phẩm đã được thống nhất với nhóm kỹ thuật.
Một số quy trình có thể sử dụng mức độ điều hòa ban đầu cao hơn, sau đó là liều lượng ổn định thấp hơn. Những quy trình như vậy nên được xem là khuyến nghị cụ thể cho từng công thức, chứ không phải là công thức chung cho tất cả mọi trường hợp.
Trong quá trình ép đùn đồng thời, hãy cho biết liều lượng được đề cập đến cho từng lớp riêng lẻ hay toàn bộ màng phim.
Bước 4: Duy trì điểm vận hành được kiểm soát
Giữ mức đầu ra, nhiệt độ và các biến số liên quan khác ở mức ổn định nhất có thể trong suốt quá trình phản hồi diễn ra.
Nếu cần thay đổi vì lý do an toàn hoặc chất lượng sản phẩm, hãy ghi lại các thay đổi đó. Tránh điều chỉnh nhiều cài đặt cùng lúc, vì điều này sẽ làm cho kết quả khó diễn giải.
Bước 5: Đo lường phản ứng theo thời gian
Theo dõi:
• Thời gian để làm sạch một phần và hoàn toàn vết nứt do nóng chảy.
• Áp suất tại một vị trí đo cố định.
• Mô-men xoắn hoặc tải trọng động cơ.
• Sự tích tụ khuôn dập trong một khoảng thời gian hoạt động xác định.
• Hình thức màng phim, độ đồng nhất về độ dày và độ ổn định của bọt khí.
Một lần chạy thử ngắn có thể cho thấy phản ứng nứt vỡ do nóng chảy nhưng có thể không đủ dài để thiết lập khoảng thời gian làm sạch đáng tin cậy.
Bước 6: Kiểm tra chất lượng phim và quá trình chuyển đổi
Kiểm tra độ mờ, độ bám dính, độ kín và các quy trình tiếp theo liên quan đến ứng dụng, bao gồm in ấn và cán màng.
Việc chỉ cải thiện quy trình xử lý thôi là chưa đủ nếu phim không còn đáp ứng được các yêu cầu chuyển đổi hoặc sử dụng cuối cùng.
Bước 7: Tối ưu hóa liều lượng và sản lượng riêng biệt
Sau khi ổn định, tối ưu hóa liều lượng theo từng bước có kiểm soát. Đánh giá riêng biệt mức sản lượng cao hơn để thấy rõ tác động của mỗi thay đổi.
Nếu mục tiêu là tiết kiệm năng lượng, hãy đo năng lượng tiêu thụ trên mỗi đơn vị công suất đầu ra chấp nhận được, chẳng hạn như kWh/kg, trong phạm vi thiết bị đã xác định. Chỉ riêng mô-men xoắn hoặc dòng điện thấp hơn không đủ để giảm mức tiêu thụ năng lượng riêng.
Lựa chọn PPA không chứa PFAS của SILIMER cho màng thổi PE
SILIKE phát triểnDung dịch PPA không chứa PFAS của SILIMER dùng cho quá trình ép đùn màng PE.
Hạt nhựa SILIMER 9301 không chứa PFAS dùng cho PPAcó thể được đánh giá là một lựa chọn sẵn sàng sử dụng cho quy trình xử lý màng thổi PE.
Trong trường hợp hỗn hợp nhựa hoặc điều kiện vận hành yêu cầu một giải pháp khác, đội ngũ kỹ thuật của SILIKE có thể đề xuất một loại khác, chẳng hạn như chất phụ gia xử lý không chứa flo dạng hạt SILIMER 9401A, sau khi xem xét ứng dụng.
Quá trình lựa chọn cần xem xét:
• Các loại nhựa và tỷ lệ pha trộn.
• Thuốc hỗ trợ xử lý và liều lượng hiện có.
• Cấu trúc lớp màng và phân bổ chất phụ gia.
• Mục tiêu sản lượng và điều kiện vận hành.
• Hiện tượng nứt vỡ do nóng chảy và tích tụ vật liệu trên khuôn đúc.
• Các yêu cầu về in ấn, cán màng và niêm phong.
Khám pháMasterbatch PPA không chứa SILIKE PFASĐể thảo luận về các lựa chọn cho công thức của bạn.
Phương pháp so sánh hữu ích nhất là thử nghiệm có đối chứng với công thức hiện tại, sử dụng các điều kiện vận hành và tiêu chí chấp nhận nhất quán.
Dữ liệu thử nghiệm nội bộ của SILIKE:SILIMER PFAS-Free PPAs dùng cho ép đùn màng thổi
Đánh giá so sánh PPA không chứa PFAS trong quá trình ép đùn màng thổi LDPE và mLLDPE nhằm giảm hiện tượng nứt vỡ ở nhiệt độ nóng chảy, mô-men xoắn và mức tiêu thụ năng lượng.
Cái nhìn thấu suốt:
Dòng sản phẩm SILIKE SILIMER không chứa PFAS của PPA không chỉ giảm hiện tượng tích tụ khuôn (chảy nhựa thừa) và khắc phục hiện tượng nứt vỡ khi nóng chảy (hiện tượng da cá mập) mà còn nâng cao hiệu quả xử lý tổng thể.
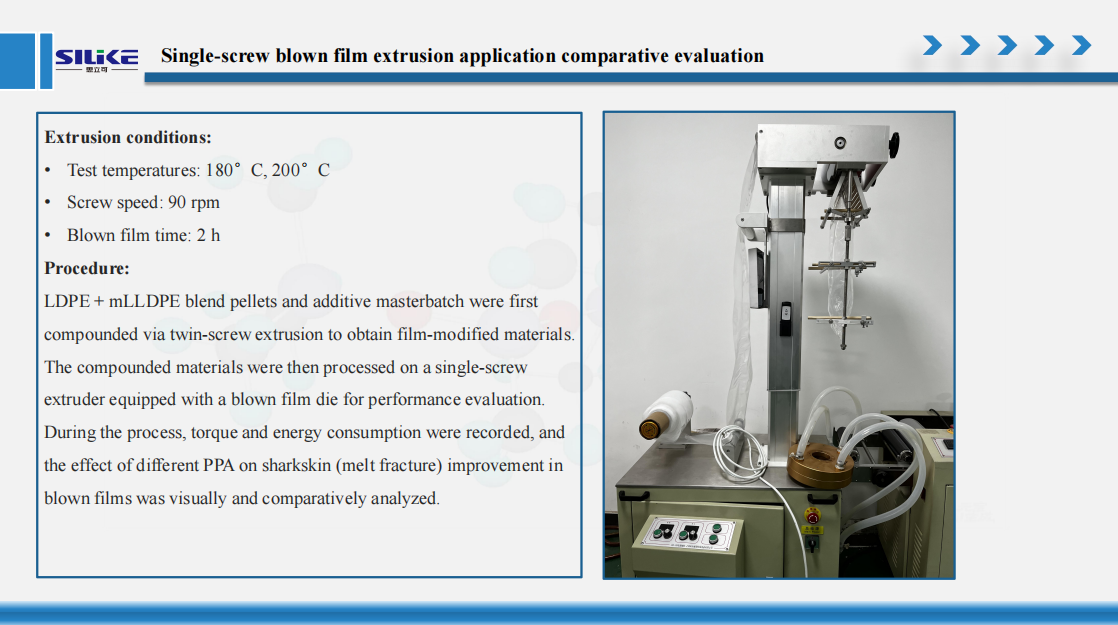
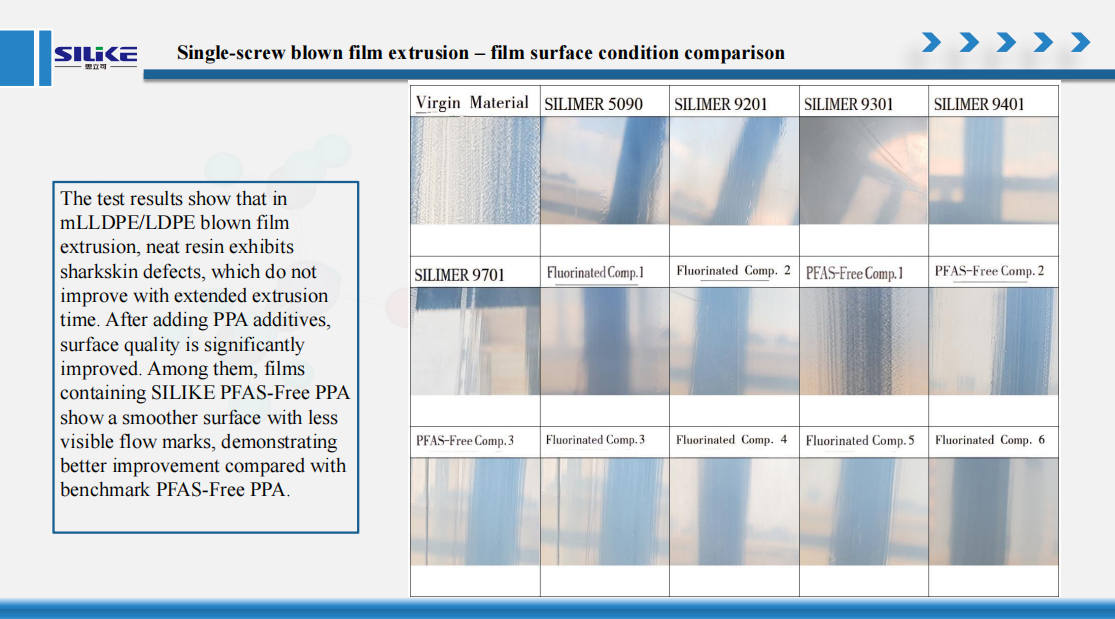
Ghi chú:Các kết quả nêu trên là một số phát hiện chọn lọc từ các đánh giá ép đùn màng thổi nội bộ của SILIKE. Hiệu suất phụ thuộc vào công thức và điều kiện xử lý. Để có dữ liệu thử nghiệm đầy đủ, điều kiện thử nghiệm chi tiết và hướng dẫn lựa chọn PPA không chứa PFAS của SILIMER phù hợp cho ứng dụng của bạn, vui lòng liên hệ với nhóm kỹ thuật của SILIKE.
Câu hỏi thường gặp
Liệu việc tăng nhiệt độ ép đùn có thể loại bỏ hiện tượng sần sùi bề mặt (sharkskin) không?
Việc này có thể làm giảm độ nhớt và làm chậm hoặc giảm hiện tượng sần vỏ cá mập trong một số điều kiện. Tuy nhiên, việc điều chỉnh nhiệt độ có giới hạn và có thể gây ra hiện tượng suy giảm chất lượng hoặc các vấn đề làm mát. Cần xem xét lại loại nhựa, hình dạng khuôn và sản lượng cùng với nhiệt độ.
Tốc độ kéo tải cao hơn có gây ra hiện tượng nứt vỡ do nóng chảy không?
Không nhất thiết. Ở công suất ép đùn không đổi, tốc độ kéo cao hơn chủ yếu làm thay đổi độ giãn và độ dày. Nguy cơ nứt vỡ do nóng chảy liên quan trực tiếp hơn đến dòng chảy của chất nóng chảy qua khuôn và các ứng suất biến dạng liên quan.
Hiện tượng tích tụ vật liệu trên khuôn và nứt vỡ do nóng chảy có phải là cùng một vấn đề không?
Không. Hiện tượng nứt chảy là sự mất ổn định dòng chảy; hiện tượng tích tụ vật liệu ở mép khuôn là sự tích tụ vật liệu tại mép khuôn. Chúng có thể xảy ra cùng nhau, nhưng mỗi hiện tượng đều cần được chẩn đoán và kiểm tra hiệu suất riêng.
Liệu có nên giảm sản lượng khi bắt đầu thử nghiệm PPA không chứa PFAS?
Không tự động. Điểm vận hành được kiểm soát giúp đánh giá hành vi điều chỉnh. Việc giảm sản lượng có thể phù hợp nếu đường dây nằm ngoài phạm vi vận hành an toàn hoặc khả dụng, nhưng điều này cần được ghi lại như một biến số thử nghiệm riêng biệt.
Quá trình điều trị bằng PPA mất bao lâu?
Không có mốc thời gian chung cho tất cả mọi trường hợp. Thành phần hóa học của sản phẩm, liều lượng, loại nhựa, lịch sử thiết bị và điều kiện vận hành đều quan trọng. Hãy ghi lại phản hồi theo thời gian và sử dụng khung thời gian đánh giá đã được nhà cung cấp thống nhất.
Liệu một loại PPA duy nhất có thể dùng được cho mọi công thức PE?
Hiệu suất có thể khác nhau tùy thuộc vào hỗn hợp LDPE, LLDPE và mLLDPE, các gói phụ gia và cấu trúc nhiều lớp. Hãy chọn loại phù hợp với ứng dụng thực tế và xác nhận thông qua thử nghiệm.
Phần kết luận
Giảm thiểu hiện tượng tích tụ vật liệu trên khuôn và nứt vỡ do nóng chảy trong quá trình ép đùn màng thổi LLDPE bắt đầu bằng việc xác định khuyết tật và nguyên nhân có thể gây ra nó.
Sản lượng cao hơn có thể làm tăng ứng suất dòng chảy, nhưng cặn bám trên khuôn cũng có thể liên quan đến sự xuống cấp, các thành phần trong công thức hoặc tình trạng thiết bị. Một PPA không chứa PFAS có thể là một phần hữu ích của giải pháp khi được lựa chọn và đánh giá trong bối cảnh quy trình rộng hơn đó.
Mục tiêu không chỉ đơn thuần là giảm áp suất đo được hoặc tạo ra lớp màng mịn hơn tạm thời. Mục tiêu là tạo ra một phạm vi vận hành ổn định, kết hợp chất lượng màng chấp nhận được, lượng cặn lắng dễ kiểm soát và khả năng chuyển đổi đáng tin cậy ở khâu tiếp theo.
Thảo luận về chương trình thử nghiệm PPA không chứa PFAS cho dây chuyền sản xuất màng thổi LLDPE của bạn.
Liệu hiện tượng nứt vỡ do nóng chảy hoặc lắng đọng cặn trên mép khuôn có đang hạn chế sản lượng sản xuất của bạn?
Hãy chia sẻ thông tin về loại nhựa, hỗn hợp và cấu trúc lớp, PPA và liều lượng hiện tại, sản lượng đùn, biểu đồ nhiệt độ, các chỉ số áp suất và các quan sát về khuyết tật. Bao gồm cả các yêu cầu về in ấn, cán màng hoặc niêm phong của bạn.
Đội ngũ ứng dụng của SILIKE có thể giúp xác định một loại PPA không chứa PFAS phù hợp của SILIMER và đề xuất quy trình thử nghiệm có kiểm soát cho đường ống của bạn.
Trang web: www.siliketech.com
E-mail: amy.wang@silike.cn
Di động / WhatsApp:+86-15108280799
Thời gian đăng bài: 04/09/2026


